德州食品厂灌装线换 S7-1200 柜,灌装精度收窄到 ±1.5 克
· 现场记录
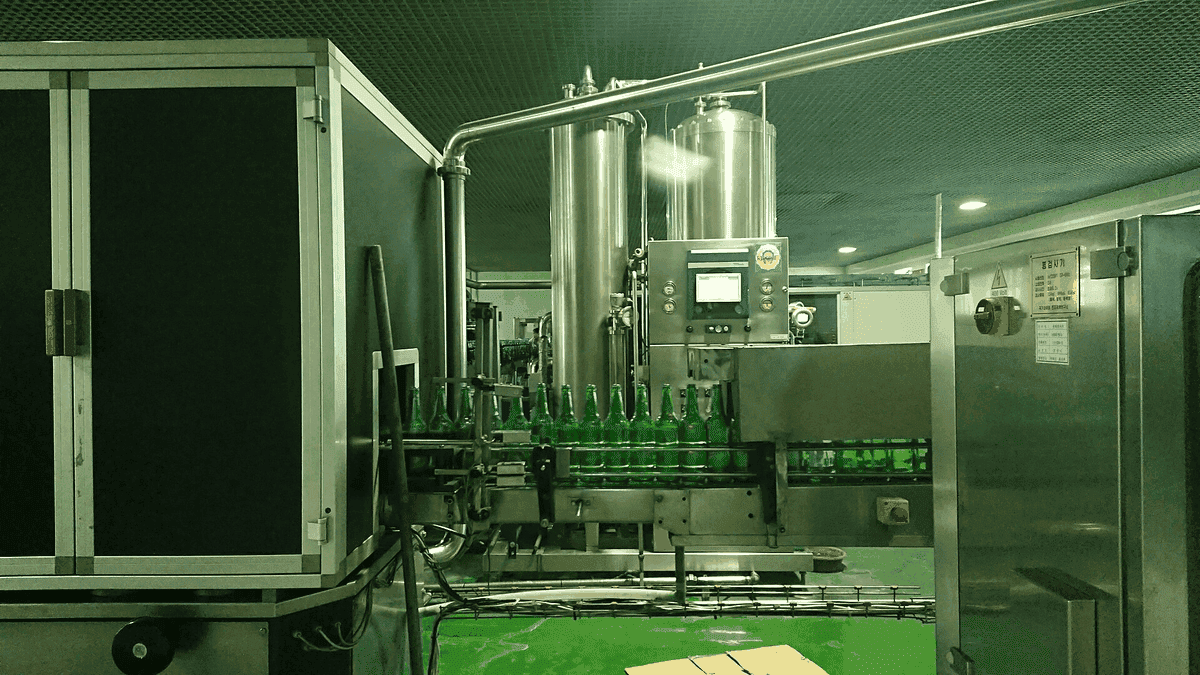
2026 年 8 月 18 日,德州一家调味品厂的 6 头灌装线完成控制柜更换,用 S7-1200 加称重反馈替代原时间控制。单瓶 500 克装量的偏差从 ±4 克收到 ±1.5 克,日产能从 8,600 瓶提高到 9,650 瓶。
时间灌装的三个毛病
原控制方式是固定灌装时间 2.8 秒,靠阀门开度调量。三个问题:物料黏度变化时每 100 瓶就要调一次时间;换批次后前 6 瓶必定超差;6 个灌装头之间的偏差最大 5 克,抽检时同一箱里既有 494 克也有 506 克。
厂方 2026 年 7 月的抽检记录:500 克装量的平均偏差 +1.2 克。标准差 2.4 克,超差率 3.8%,每月因超差返工约 1,100 瓶。
改法:称重反馈 + 单头提前切断
6 个灌装头各加 1 只 5 kg 称重传感器,信号进 S7-1200 的 4 路模拟量模块(分 2 块),每个头单独算提前切断量:先按 85% 快速灌装,剩余 15% 慢速灌装,到目标值减提前量的瞬间切断。提前量按前 3 瓶的实际偏差滑动修正。
PLC 每瓶记录 4 个数据:目标值、实际值、灌装时间、提前量,存 30 天共 27 万条,操作工可在 7 英寸触摸屏上按班次查。换批次时输入新的目标值,前 3 瓶自动学习,第 4 瓶起进入 ±1.5 克区间。
1 天停机与 12% 产能提升
改造只用 8 月 18 日 1 天:上午拆旧柜与接线,下午装新柜与传感器,晚班试机 200 瓶。8 月 19 日至 25 日的 7 天记录:平均偏差 +0.2 克,标准差 0.6 克,超差率 0.3%,日产能 9,650 瓶。
产能提升的原因是取消了人工抽检后的停机复调,原来每 2 小时停 15 分钟做一次抽检与调量,改后每班只做 2 次抽检。按 500 克装、每瓶出厂价 9.8 元算,日增产值约 1.1 万元。
项目数据
| 项目 | 数值 |
|---|---|
| 灌装头 | 6 头,单头独立称重 |
| 装量 | 500 克(可设 200-1,000 克) |
| 灌装精度 | ±4 克 → ±1.5 克 |
| 超差率 | 3.8% → 0.3% |
| 日产能 | 8,600 瓶 → 9,650 瓶 |
| 停机改造 | 1 天(8 小时) |
厂方打算把这条线的数据接进车间 MES,格致在柜内留了 1 个以太网口与 Modbus TCP 服务。映射 18 个点,MES 侧接口由厂方 IT 提供,联调计划在 10 月做。
本文为站点示例内容,机构名称按客户要求做匿名处理;文中停机窗口、点位数量与实测值均取自项目归档,可按 24 小时内的同一口径复核。